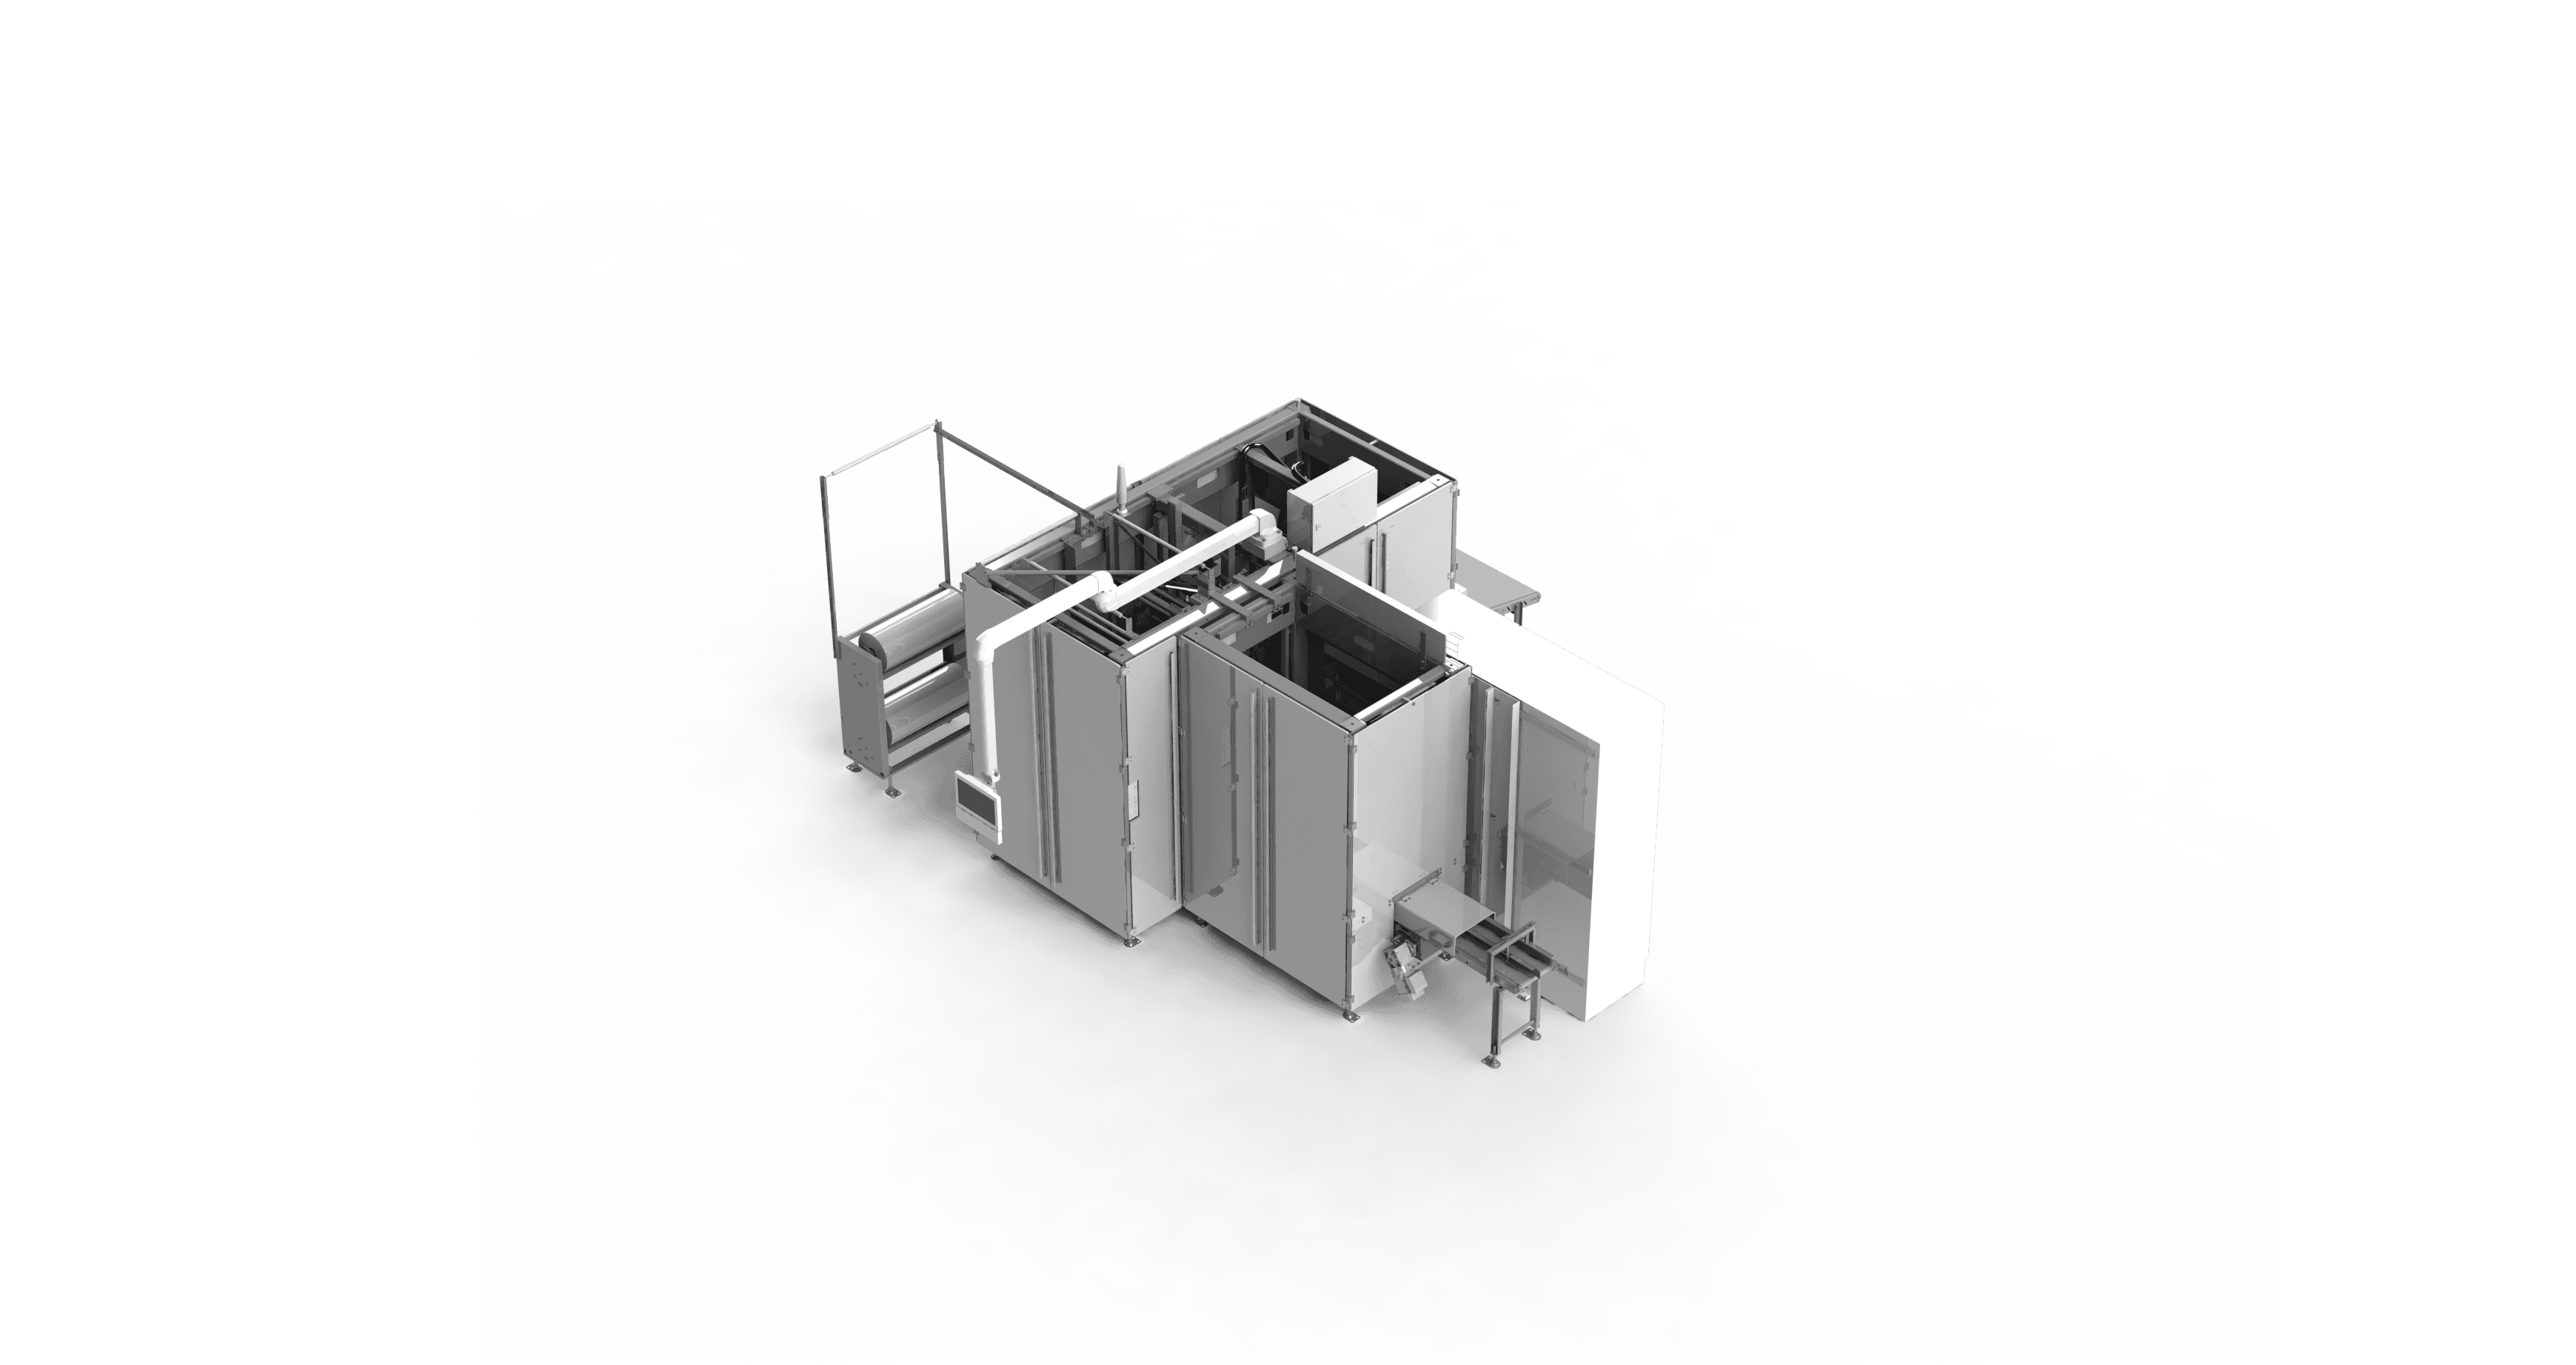
Fardeleuse sous film étirable SBP 7-75+KS

Étude de cas
· Les étuis pliants remplis de produits surgelés sont transférés à plat, le grand côté en avant, sur le convoyeur d'alimentation.
· Selon le schéma d'emballage souhaité, les étuis sont acheminés vers le module de groupage à plat ou debout.
Version a - Formation verticale (debout)
· Les produits sont amenés au système de redressement via un convoyeur à bande (27).
· Le redressement des produits de la position couchée à la position verticale s'effectue au moyen d'une étoile rotative servomotorisée (30).
· Le redressement est assisté par des courroies latérales verticales.
· Celles-ci transportent les produits redressés vers l'unité de formation.
· Une plaque élévatrice servomotorisée (31) extrait les produits de l'accumulation pour les positionner sur des cliquets d'empilage, devant le pousseur principal (58).
· En fonctionnement sur deux voies, la plaque élévatrice divisée, combinée à un presseur, maintient un produit entre les formations lors du levage sur les cliquets d'empilage, créant ainsi un intervalle entre les groupes.
Version b - Formation à plat (couchée)
· Les produits sont acheminés vers les courroies latérales par l'intermédiaire d'un convoyeur à bande (27).
· L'étoile rotative servomotorisée (30) est une pièce de format qui n'est pas requise pour la formation à plat.
· Les étuis pliants sont guidés vers l'unité de formation par des courroies latérales verticales.
· Une plaque élévatrice servomotorisée (31) extrait les produits du flux accumulé et les positionne, selon le schéma d'empilage requis, sur des cliquets d'empilage devant le pousseur principal (58).
· Le pousseur principal servomotorisé introduit les produits regroupés dans le rideau de film formé par le film supérieur et le film inférieur.
· Des groupes de tension servomotorisés distribuent le film de manière gérée par programme.
· Les films supérieur et inférieur sont soudés au moyen d'une barre de soudure, puis séparés par une lame de coupe.
· La technologie de mise sous tension du film permet d'obtenir un fardeau compact.
· Les excédents de film latéraux sont rétractés, si nécessaire, à l'aide de buses d'air chaud.
· Le fardeau maintenu par la banderole de film est acheminé vers le processus suivant par un convoyeur.
· La machine peut fonctionner sur une ou deux voies
· Tous les mouvements horizontaux et verticaux sont entraînés par servomoteurs
· L'étoile rotative, le plateau élévateur et le pousseur principal sont entraînés par servomoteurs
· Les vitesses des convoyeurs sont réglables en continu
· Emballages sous film étanche grâce au dévidage de film servomotorisé
· Tous les paramètres liés au format sont enregistrés dans la recette
· Commande Siemens ou Allen Bradley
· Intégration d'une imprimante/étiqueteuse en entrée/sortie
· Exécution en acier inoxydable
· Dispositif de soudure automatique du film
· Fonctionnement sans film
· Réglage motorisé des formats
· Perforation d'ouverture facile transversale
· Détection automatique des pièces de format
· Pousseur suiveur pour un transfert contrôlé des fardeaux
· Version machine symétrique
· Pousseur suiveur (120)
· Cycles de production plus longs par bobine
· Nombre accru de fardeaux par palette
· Encombrement réduit
· Fardeaux plus serrés et plus stables
· Jusqu'à 75 % d'économie de film
· Consommation électrique réduite

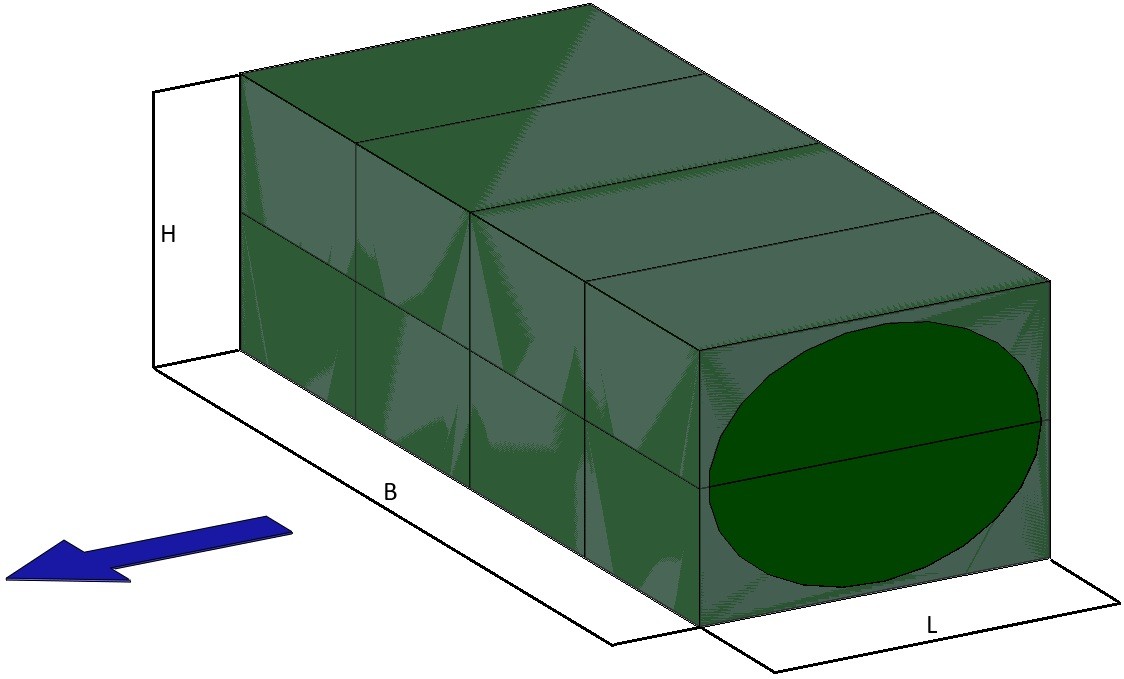
| Produit | Dimensions du produit (L x l x h) | Configuration | Dimensions du fardeau (l x L x H) | Cadence |
|---|---|---|---|---|
| A | env. 140 x 101 x 50 mm | 1 x 10 x 1 | env. 140 x 500 x 101 mm | 200 étuis/min |
| A* | env. 140 x 101 x 50 mm | 1 x 6 x 1* | env. 140 x 300 x 101 mm | 200 étuis/min |
| C | env. 195 x 101 x 50 mm | 1 x 10 x 1 | env. 195 x 500 x 101 mm | 200 étuis/min |
| C* | env. 195 x 101 x 50 mm | 1 x 6 x 1* | env. 195 x 300 x 101 mm | 200 étuis/min |
| C nouveau | env. 185 x 101 x 50 mm | 1 x 10 x 1 | env. 185 x 500 x 101 mm | 200 étuis/min |
| D | env. 195 x 110 x 60 mm | 1 x 9 x 1 | env. 195 x 540 x 110 mm | 100 étuis/min |
| D | env. 195 x 110 x 60 mm | 1 x 5 x 1 | env. 195 x 300 x 110 mm | 100 étuis/min |
| E | env. 190 x 139 x 60 mm | 1 x 9 x 1 | env. 190 x 540 x 139 mm | 100 étuis/min |
*Production sur deux pistes – Débord de film latéral : 25 mm max.


| Produit | Dimensions du produit (L x l x h) | Configuration | Dimensions du suremballage (l x L x H) | Cadence |
|---|---|---|---|---|
| A | env. 140 x 101 x 50 mm | 1 x 4 x 2 | env. 140 x 404 x 100 mm | 150 étuis/min |
| C nouveau | env. 185 x 101 x 50 mm | 1 x 5 x 2* | env. 185 x 505 x 100 mm | 200 étuis/min |
| D | env. 195 x 101 x 50 mm | 1 x 4 x 2 | env. 195 x 440 x 120 mm | 100 étuis/min |